

Kağıt kıvırma: türler, nedenler ve çözümler
Çözgü olarak da bilinen kağıt kıvrılması, kağıt veya kartonun düz durumundan saptığı yaygın bir fenomendir. Kağıt üretimi, baskı ve sonraki işlem sırasında ortaya çıkabilir. Etkili önleme ve sorun giderme için farklı kıvırma türlerini ve bunların karmaşık nedenlerini anlamak esastır.
I. Kağıt kıvırma türleri ve sınıflandırmaları
Kağıt kıvırma çeşitli perspektiflerden kategorize edilebilir:
1. Kağıt fiber yönüne göre kıvırma yönüne dayanarak:
Çapraz yönlü kıvırma: Kıvırcık ekseni, kağıdın fiber yönüne paraleldir ve kağıt genişliği boyunca bukleler. Bu, nem seviyeleri değiştiğinde kağıt çapraz yönde makine yönünde olduğundan daha fazla genişlediğinden, en yaygın kıvrılma türüdür.
Makine yönelimi kıvrılması: Kıvırcık ekseni fiber oryantasyonuna diktir ve kağıt uzunluğu boyunca kıvrılır. Bu nispeten nadirdir.
Çapraz kıvırma / bükülme: Kağıt, tipik olarak daha karmaşık iç stres veya düzensiz nem/sıcaklık dağılımını gösteren, düzgün olmayan bir şekilde bükülür.
2. Kıvırcık yüzey yönelime dayanarak:
Yukarı doğru kıvırma: Kağıt ön tarafına doğru kıvrılır (genellikle daha pürüzsüz keçe tarafı veya baskı tarafı).
Aşağı doğru kıvırma: Kağıt arka tarafına doğru kıvrılır (tipik olarak daha pürüzlü tel tarafı).
Genel bir kural: kıvrılma genellikle nemin en son çıkarıldığı tarafta (yani, daha kuru taraf), kağıt kuru tarafa doğru kıvrılırken meydana gelir.
İi. Kağıt kıvrılmanın kök nedeni
Kıvırmanın temel nedeni yatarMakalenin iki tarafı arasında eşit olmayan nem içeriği veya nem döviz kurları, eşit olmayan lif genişlemesine veya kasılmaya neden olur. Bu dengesizlik-özellikle de nihayetinde bükülme veya kıvırma olarak ortaya çıkan iç streslere yönelik çapraz yönler.
III. Ana neden analizi
(Çevresel faktörlere, işleme ve kağıt özelliklerine kapsamlı bir bakış)
1. baskı sırasında nem etkileri (birincil bir neden)
Ofset baskısında nem girişi: Ofset baskı, nemi kağıdın baskı tarafına aktaran nemlendirme çözümlerini (çoğunlukla su) kullanır.
Tek taraflı nem emilimi ve genişleme: Sadece bir taraf genellikle basıldığından, bu taraf nemi emer ve çapraz yönde genişlerken, baskı yapmayan taraf nispeten kuru kalır. Bu boyutsal fark, daha kuru, basılmamış tarafa doğru kıvrılmaya yol açar. Makale baskıdan çıktıkça, nemin yeniden dağıtılması veya buharlaştırılması bu stresleri ortaya çıkarır.
2. Düzensiz kurutma (baskı veya işleme sırasında)
Kurutma etkisi: Baskılarda kurutma üniteleri (sıcak hava, kızılötesi, vb.) Nemi baskılı taraftan, bazen aşırı derecede buharlaştırabilir.
Taraflar arasında kurutma dengesizliği: Basılı taraf aşırı kuru hale gelirken, ters taraf daha fazla nem korurken, nem dengesi sırasında eşit olmayan büzülme/genişleme oranları kıvrılmaya yol açabilir.
3. Bir bariyer katmanı olarak mürekkep/kaplama
Film oluşumu: Ağır katı baskı veya UV veya su bazlı vernik uygulaması, yüzeyde nispeten geçirimsiz bir film oluşturur.
Nem değişimi tıkanıklığı: Bu film, basılı tarafın nemi çevre ile değiştirme yeteneğini engellerken, yazdırılmamış taraf daha duyarlı kalıyor.
Yoğun dengesizlik: Çevresel nem değişimleri sırasında, baskısız taraf, baskılı taraftan daha hızlı (şişme/küçülme) yanıt verir, bu da geçici veya kalıcı kıvırma ile sonuçlanır.
4. Çevresel nem değişiklikleri ve denge
Çevresel Farklılıklar: Depolama odaları, baskı atölyeleri, işleme sonrası alanlar ve son kullanım ortamları önemli ölçüde farklı sıcaklık ve nem koşullarına sahip olabilir.
Hızlı dengesizlik ve nem emilimi: Ortamlar arasında kağıt geçişler olarak dengeye ulaşmaya çalışır. İki taraf, farklı oranlarda (örneğin kaplamalar nedeniyle) nemi değiştirirse, bu işlem sırasında kıvırma meydana gelebilir.
İstifleme efekti: Yığılmış kağıdın kenarları çevreye merkezden daha fazla maruz kalır ve genellikle kenar kıvrılmasına neden olur.
5. İçsel kağıt özellikleri
İki taraflı ve lif yönü: Kağıdın ön ve arka tarafları (keçe yan/tel tarafı) fiber oryantasyon, pürüzsüzlük ve dolgu dağılımında farklılık gösterir. Bu farklılıklar nem ve sıcaklığa eşit olmayan tepkilere yol açarak kıvırmayı daha olası hale getirir. Kıvırcık genellikle iki yüzey (iki taraflı olarak bilinir) arasındaki lif oryantasyonundaki farka atfedilir.
İç stres: Üretim ve sarma işlemleri, işleme veya nem değişiklikleri sırasında eşit olmayan bir şekilde serbest bırakılan ve kıvrılmaya katkıda bulunan artık stresleri bırakabilir.
Gerginlik ve boyutlandırma: Kalınlık boyunca daha yüksek gerginliğe veya düzensiz boyutlandırmaya sahip kağıtlar kıvrılmaya daha yatkındır.
Hamur kompozisyonu: Hamurda kırılmış kırılmış (geri dönüştürülmüş kağıt) yanlış oranları su emme özelliklerini etkileyerek kıvrılma riskini artırabilir.
6. Kağıt makinesi işlemlerinden etkisi (kağıt yapımı sırasında):
Kurutma dengesizliği - en kritik faktör:
Çapraz Web Nem Varyasyonu: Kağıt ağ boyunca düzensiz nem dağılımı (örneğin, nemli bir merkezli kuru kenarlar veya tam tersi).
Üst ve alt kurutucu dengesizliği: Kağıt kurutucu silindirlerinden geçtiğinde, iki taraf (keçe ile üst kurutma/temas ve alt kurutucu) farklı ısı seviyeleri ve kurutma hızları alır. Bir taraf çok hızlı kurursa, diğer taraf nispeten nemli kalır ve kuru tarafa doğru kıvrılmaya yol açar. Bu prensiple uyumludur:Kıvırcık, nemin en son çıkarıldığı tarafta meydana gelir ve içe doğru kıvrılır.
Kurutma ceplerinde zayıf havalandırma: Kurutma silindirleri arasındaki zayıf hava akışı nemli havayı yakalayabilir, bir tarafta kurutmayı yavaşlatabilir ve dengesizliğe neden olabilir.
Fiber Yönlendirme ve Oluşum Bölümü Değişkenlik:
Formasyon sırasında susuzlaştırma, fiber hizalama (makine ve çapraz yön) ve iki taraf arasındaki ince fiber/dolgu dağılımındaki farklılıklar büyük ölçüde belirlenir. Fiber iç içe geçme zayıfsa, lifler arasındaki boşluklar mikro sıkıştırma ve kırışmaya neden olabilir, bu da makroskopik olarak kıvırma veya eşitsizlik olarak ortaya çıkabilir.
Düzensiz Presleme: Presleme aşaması sırasında kağıdın her iki tarafında eşit olmayan basınç, lokalize nem farklılıklarına neden olabilir, kötüleşen kurutma dengesizliğine neden olabilir.
Kötü gerilim kontrolü: Kurutma veya sarma sırasında düzensiz çapraz yön gerilimi veya aşırı/dengesiz makine yönü gerilimi, kağıt makineden ayrıldığında veya çevresel değişiklikler yaşadığında daha sonra kıvrılma olarak serbest bırakılabilecek iç gerilimler getirir.
Temel Özet:
.birincil nedenKağıt kıvırmaSayfanın iki tarafı arasında eşit olmayan nem içeriği veya nem döviz kurları.
Bu esas olarak:
Baskı sırasında nem girişi
Üretim veya işleme sonrası düzensiz kurutma
Mürekkeplerin/kaplamaların nem bariyeri etkileri
Çevresel nem dalgalanmaları
Bu dış faktörler, doğal olarak sahip olan kağıt üzerinde hareket eder:
Yönlü fiber oryantasyonu
İki taraflı olma
İç stres
Gerginlik ve diğer yapısal özellikler
-çoğu kağıt üretim aşamasında oluşur. Sonuç, çapraz yönde (tahıla dik) eşit olmayan boyutsal değişikliktir ve görünür kıvrılmaya yol açar.
Müşteri Örneği Örneği:
Bazı müşterilerimiz,A4 kağıt kaplama ve sarma makineleri, burada ambalaj kağıdı, A4 kağıdı sararken kıvrılmış.


Çözümlerimiz aşağıdaki gibidir:
1. Kağıt baskısız tarafa doğru kıvrılırsa, baskısız tarafın daha az neme sahip olduğu anlamına gelir. Baskısız yan kağıdı nemlendirerek ambalaj kağıdının kıvırma problemini çözüyoruz.
Çözüm Videosu: https://youtu.be/opyf8id5id4


2. Kağıt basılı tarafa doğru kıvrılırsa, basılı tarafın daha az neme sahip olduğu anlamına gelir. Baskısız yan kağıdı ısıtarak ambalaj kağıdının kıvırma problemini çözüyoruz.
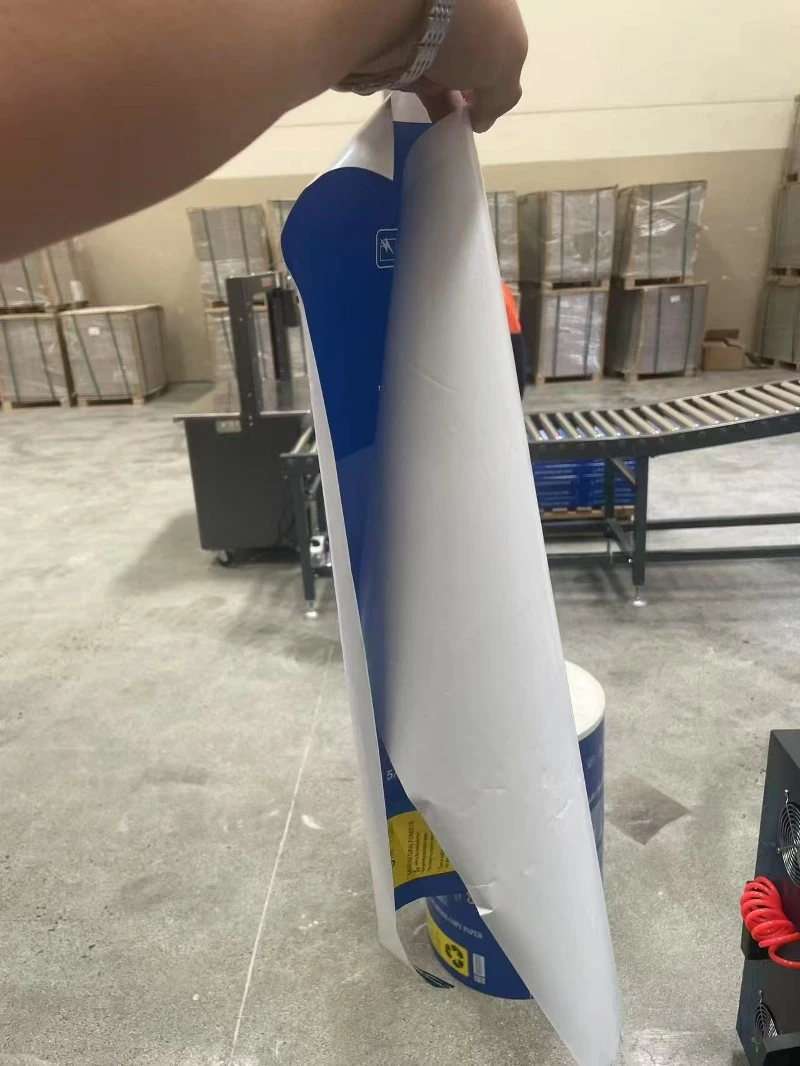

Çin'de önde gelen A4 kağıt üretim hattı ve kağıt sheeter makinesi üreticisi olarak CHM makineleri. Kağıt kaplama çözümünüz için bizimle iletişime geçin! (Ms.flora) WhatsApp:008615229284782E -posta:chm05@szchm.com
LinkedIn hakkında daha fazla makale, bültenime abone olmaya hoş geldiniz.
#PaperCurling #PaperIndustry #print #printIndustry #Packaging #machine #Papersheetingsolution #PaperTrader #Papersupplier #PaperConverter #PaperSheeter #PapersheeterMachine #A4PaperProductionline #A4 #Meracerer


